冷作钣金工实用技能手册 从入门到精通
冷作钣金工是制造业中不可或缺的重要工种,广泛应用于航空航天、汽车制造、船舶建造、家电生产等领域。本手册旨在为冷作钣金工提供实用的技能指导,帮助从业者提升操作水平,解决实际工作中的常见问题。手册内容涵盖基础知识、工具使用、操作技巧及安全规范,适合初学者和进阶技工参考。
一、冷作钣金基础知识
冷作钣金是指在常温下对金属板材进行加工,通过剪切、折弯、冲压、焊接等工艺,制成所需形状和尺寸的零件或构件。常用材料包括低碳钢、不锈钢、铝板、铜板等。冷作钣金工需要掌握材料特性、图纸识读、公差配合等基础知识。
1.1 材料特性
- 低碳钢:塑性好,易于加工,但易生锈。
- 不锈钢:耐腐蚀,强度高,但加工硬化倾向大。
- 铝板:重量轻,导电导热性好,但易变形。
- 铜板:导电导热性优异,但成本较高。
1.2 图纸识读
冷作钣金工必须能看懂机械图纸,包括三视图、剖视图、尺寸标注、公差与配合等。识图时要注意视图的投影关系、尺寸基准和加工符号。
二、常用工具与设备
冷作钣金工需要熟练使用各种手动和电动工具,以及专用设备。
2.1 手动工具
- 划针、划规:用于划线。
- 手锤、木锤:用于敲击整形。
- 锉刀:用于修边、去毛刺。
- 剪刀:用于剪切薄板。
- 扳手、螺丝刀:用于装配。
2.2 电动工具
- 电剪:用于剪切直线或曲线。
- 角磨机:用于打磨、切割。
- 电钻:用于钻孔。
- 拉铆枪:用于铆接。
2.3 专用设备
- 剪板机:用于直线剪切。
- 折弯机:用于折弯成型。
- 冲床:用于冲孔、落料。
- 卷板机:用于卷制圆筒。
三、基本操作技能
3.1 划线
划线是加工的第一步,要求准确清晰。操作时需使用划线平台、划针、划规、高度尺等。划线后需打样冲眼,以便后续加工。
3.2 剪切
剪切包括手工剪切和机械剪切。手工剪切适用于薄板,机械剪切适用于厚板。剪切时要注意刃口对齐,避免毛刺和变形。
3.3 折弯
折弯是将板材弯成一定角度。手工折弯使用木锤和折弯模,机械折弯使用折弯机。折弯时需考虑回弹量,必要时进行补偿。
3.4 冲压
冲压是利用冲床和模具使板材分离或变形。操作时需注意模具间隙、冲压速度和润滑。
3.5 焊接
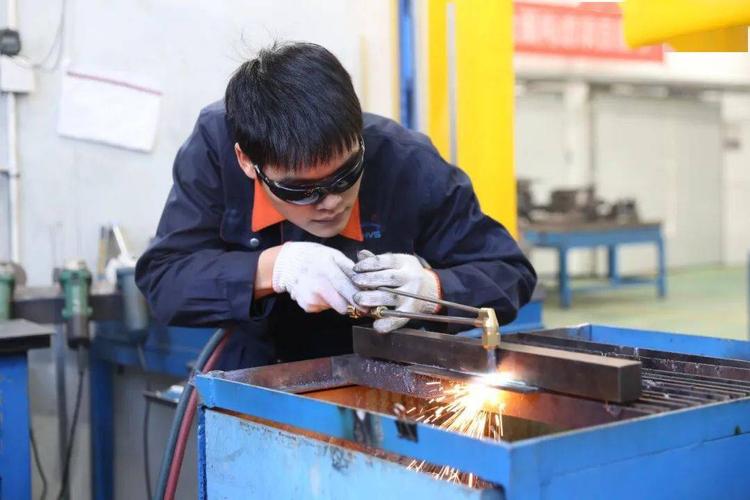
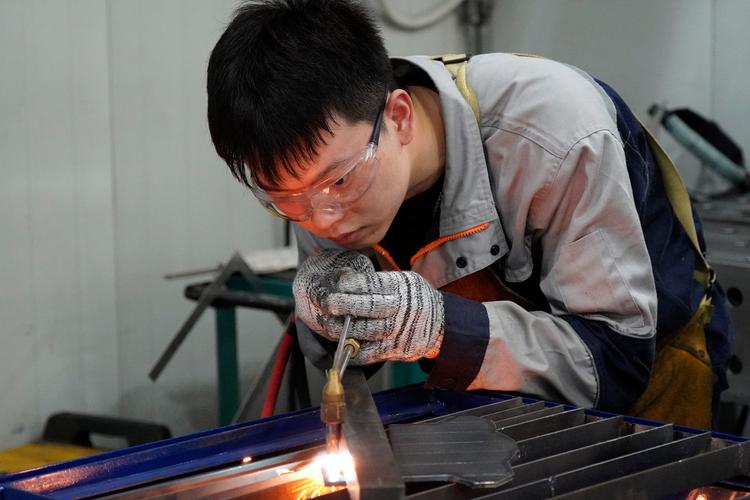
焊接是将零件连接在一起。常用方法有电弧焊、氩弧焊、电阻焊等。焊接时需控制电流、电压和焊接速度,避免变形和缺陷。
3.6 铆接
铆接是通过铆钉连接零件。有热铆和冷铆之分。铆接时需保证铆钉与孔配合紧密,铆头成型良好。
四、实用技巧与经验
- 防止变形:在剪切、折弯、焊接时,采用对称加工、合理夹持、预热或后热等措施。
- 提高精度:使用样板、夹具,定期检查工具和设备。
- 去毛刺:用锉刀或角磨机去除锐边,保证安全。
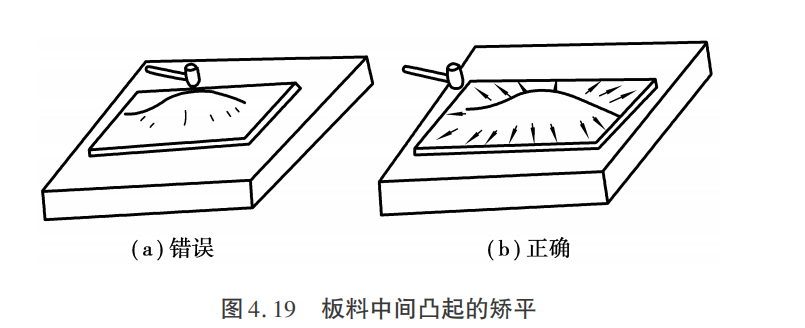
- 矫正:对变形工件用手锤、压力机进行矫正。
- 展开计算:对于弯曲件,需计算展开长度,确保尺寸准确。
五、安全操作规程
- 穿戴好劳动防护用品,如 gloves、护目镜、安全鞋。
- 操作前检查工具和设备是否完好。
- 剪切、折弯时手指不得靠近刃口。
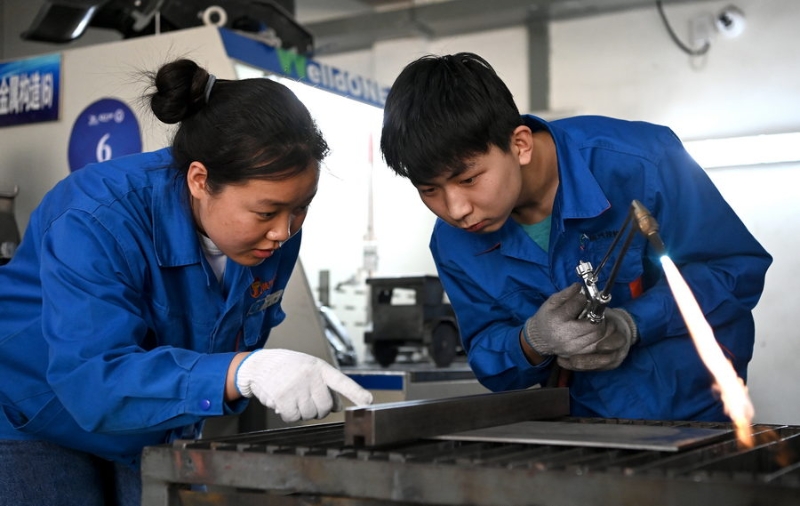
- 焊接时注意防火防爆,通风良好。
- 保持工作场地整洁,物料堆放整齐。
六、常见问题与解决
- 剪切面毛刺大:检查刃口间隙,调整刃口锋利度。
- 折弯角度不准:考虑回弹,调整折弯参数。
- 焊接变形:采用分段焊、反向变形法。
- 铆接松动:检查铆钉直径与孔配合,重新铆接。
七、进阶技能
- 数控加工:学习CNC编程,操作数控冲床、折弯机。
- 模具设计:了解简单模具设计,提高生产效率。
- 质量检验:掌握量具使用,如卡尺、千分尺、样板。
本手册了冷作钣金工的实用技能,希望对读者有所帮助。实践中要不断积累经验,精益求精,才能成为优秀的冷作钣金工。