冷作钣金工第四章 矫正技术详解
在冷作钣金加工中,矫正是一道至关重要的工序,它直接影响产品的尺寸精度和外观质量。第四章将系统介绍矫正的基本原理、常用方法、操作要点以及典型实例,帮助读者掌握这一核心技能。
第一节 矫正的基本概念与原理
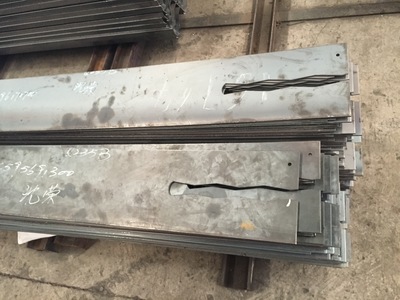
矫正是指通过外力作用,使金属材料产生塑性变形,从而消除其不平、弯曲、扭曲等缺陷,达到图纸或工艺要求的形状和尺寸精度的操作。矫正的原理基于金属的塑性变形特性:当外力超过材料的屈服强度时,材料发生永久变形,从而重新分布内部应力。
在冷作钣金中,矫正通常针对板材、型材和焊接构件。矫正不仅是为了美观,更是为了确保后续装配和使用的可靠性。依据材料厚度、变形程度和精度要求,可选择手工矫正、机械矫正或火焰矫正。
第二节 常用矫正方法及操作要点
1. 手工矫正
手工矫正适用于小批量、薄板或复杂形状的工件。常用工具包括锤子、平尺、平台等。操作方法有:
- 直接锤击法:用锤子敲打凸起部位,使其延展而变平。注意锤击力度均匀,避免过度变形。
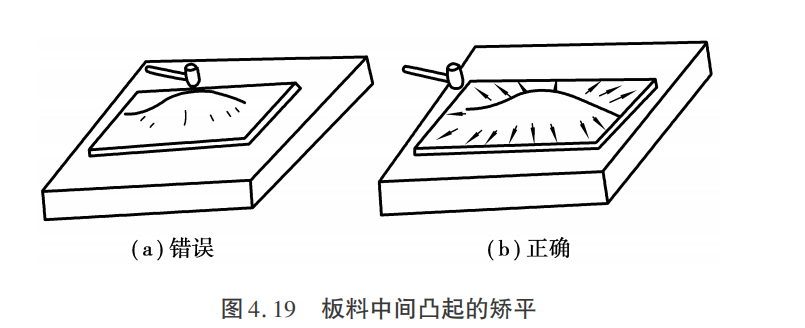
- 矫平法:将板材放在平板上,用锤子从边缘向中心逐步敲击,消除波浪形变形。
- 扭曲矫正:对扭曲的型材,可夹在台虎钳中,用扳手或锤子反向扭转。
2. 机械矫正
机械矫正效率高,适用于批量生产。常用设备有:
- 板材矫平机:通过多辊挤压,使板材反复弯曲,消除内应力,达到平整。
- 型材矫正机:用于矫正角钢、槽钢等,原理类似。
操作要点:调整辊隙和压力,根据材料厚度和变形程度分多次矫正,防止过矫。
3. 火焰矫正
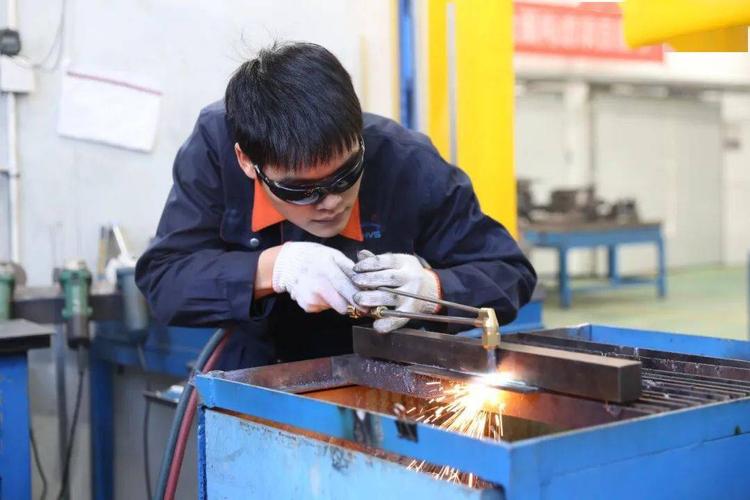
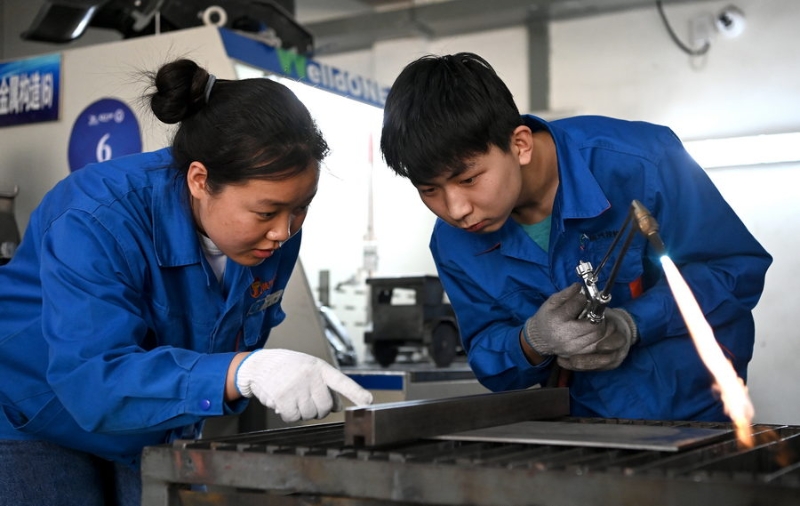
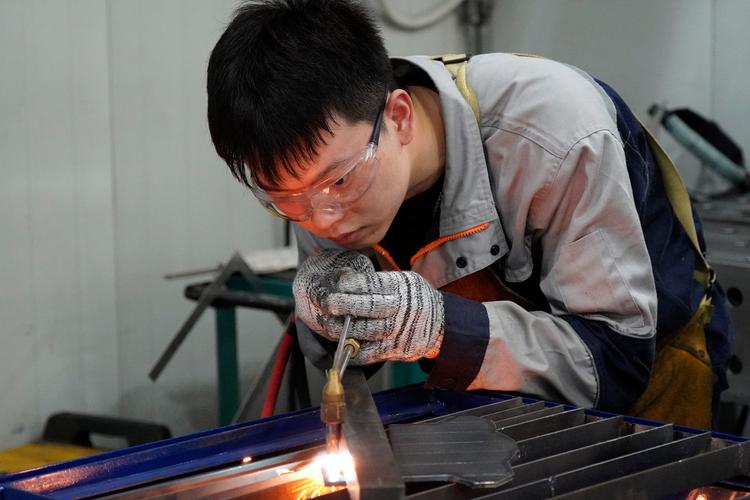
火焰矫正利用局部加热产生的热应力使材料变形,适用于大型构件和焊接变形。常用火焰为氧-乙炔焰。
- 点状加热:用于薄板凸起,加热后急冷,使收缩拉平。
- 线状加热:用于弯曲变形,沿直线加热,然后冷却收缩。
- 三角形加热:用于复杂变形,加热区域呈三角形,收缩量更大。
操作要点:控制加热温度(一般600~700℃),避免过热改变材料性能。
第三节 矫正的操作步骤与注意事项
步骤一:变形分析 – 准确测量变形部位和程度,确定矫正方案。
步骤二:选择方法 – 根据材料类型、厚度和精度要求,选取合适的方法。
步骤三:实施矫正 – 先矫正主要变形,再处理局部细节。
步骤四:检验与修正 – 用平尺、塞尺等工具检验,若未达标,重复矫正。
注意事项:
- 矫正前清理表面,避免划伤。
- 控制矫正力度,防止裂纹或过度变形。
- 对于高强度材料,矫正后可能需热处理消除应力。
- 安全操作:佩戴防护装备,遵守设备规程。
第四节 典型矫正实例
实例一:薄板波浪形矫正
问题:1mm厚钢板出现波浪形变形。
方法:采用手工矫平法。将板置于平台,用木锤从波浪边缘向中心轻轻敲击,逐渐延展凸起区域,直至平整。注意力度由轻到重,避免产生新变形。
实例二:焊接H型钢弯曲矫正
问题:焊接后H型钢产生侧弯。
方法:采用火焰矫正。在翼缘板凸侧进行三角形加热,加热后自然冷却,收缩使弯曲回直。加热温度控制在650℃左右,避免烧穿。若弯曲较大,可多点加热。
实例三:角钢扭曲矫正
问题:角钢发生扭曲。
方法:机械矫正结合手工。先将角钢一端夹在台虎钳中,用扳手反向扭转,然后用手锤敲击扭曲部位。最后用平尺检验,直至扭曲消除。
###
矫正技术是冷作钣金工必备的基本功,需要理论与实践相结合。掌握各种矫正方法的原理和操作技巧,能有效提高产品质量和生产效率。在实际工作中,应根据具体情况灵活运用,并不断积累经验。通过本章学习,读者应能独立完成常见变形的矫正任务,为后续复杂构件制作打下坚实基础。